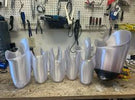
الطباعة ثلاثية الأبعاد للتجاويف الاختبارية: العملية والفوائد وأفضل المواد
مدة القراءة 6 دقائق
في مجال الأطراف الصناعية، يُعدّ التجويف الاختباري من أهم مراحل تركيب جهاز مريح وعملي للمريض. وتقليديًا، تُشكَّل التجاويف الاختبارية بالتفريغ فوق قوالب جبسية، وهي عملية تتطلب جهدًا كبيرًا، وتسبب الفوضى، ويصعب تكرارها. ومع انتشار الطباعة ثلاثية الأبعاد، تستبدل كثير من العيادات ومختبرات التصنيع المركزية القولبة بالجبس والتشكيل باللدائن الحرارية بـ التصنيع الرقمي للتجاويف— مما يحقق سرعة أكبر في الإنجاز، وهدرًا أقل، وحرية أكبر في التصميم.
سبب فعاليتها: يوفر النايلون صلابة ومرونة ممتازتين، وتضيف خلطات CF مزيدًا من الصلابة.
المزايا: أقل شفافية من PETG/PC، لكنها متينة جدًا ومقاومة للتشقق.
حالة الاستخدام: عندما تفوق أهمية القوة الحاجة إلى الشفافية، كما في حالة المرضى ذوي الوزن الأثقل أو التجارب عالية النشاط.
4. TPU (البولي يوريثان الحراري)
سبب فعاليتها: مادة TPU مرنة ومرتدة، وتوفر الراحة أثناء التركيب التجريبي.
المزايا: خفيفة الوزن وماصة للصدمات.
القيود: غير شفافة، وقد تجعلها المرونة الزائدة أقل ملاءمة للتقييم الهيكلي.
حالة الاستخدام: مفيدة لـ بطانات الواجهة أو مناطق الحافة المرنة في التجاويف.
5. راتنجات متخصصة بدرجة طبية (لطابعات SLA/DLP)
سبب فعاليتها: يمكن لراتنجات SLA وDLP إنتاج تجاويف اختبارية عالية الشفافية بأسطح ناعمة التشطيب.
المزايا: تفاصيل ممتازة وشفافية رائعة.
القيود: مكلفة، وهشة مقارنةً باللدائن الحرارية المستخدمة في FDM، وتتطلب معالجة لاحقة بالتصليب.
حالة الاستخدام: الأفضل للعيادات التي تعطي الأولوية لـ التقييم البصري لنقاط التلامس.
أي المواد هي الأفضل؟
بالنسبة لـ التجاويف الاختبارية متعددة الأغراض, توفر PETG أفضل توازن بين الشفافية والتكلفة وسهولة الاستخدام.
بالنسبة لـ المرضى ذوي متطلبات النشاط أو الحمل الأعلى, يوفر البولي كربونات أو النايلون متانة إضافية.
ولتحقيق أقصى قدر من الشفافية وجودة السطح، لا تُضاهى راتنجات SLA — وإن كانت تأتي بتكلفة أعلى وهشاشة أكبر.
بل إن بعض مسارات العمل المتقدمة في مجال الأطراف الصناعية والأجهزة التقويمية (O&P) تجمع بين المواد: طباعة جسم التجويف من PETG أو PC، مع تدعيم مناطق مختارة أو تليينها باستخدام TPU.
نصائح عملية لطباعة التجاويف الاختبارية
استخدم طابعات كبيرة الحجم: تتطلب معظم التجاويف الاختبارية أحجام بناء لا تقل عن 400–600 mm في الارتفاع.
حسّن سماكة الجدار: عادةً ما تكون جدران بسماكة 3–5 mm كافية لجلسات التركيب التجريبية دون إضافة وزن غير ضروري.
وجّه الطباعة بشكل صحيح: تقلل الطباعة العمودية من هياكل الدعم وتحسّن الوضوح.
عالج القطعة لاحقًا لتحقيق الراحة: نعّم الحواف واصقلها؛ ويمكن للصقل باللهب أو التنعيم بالبخار تحسين الشفافية في PETG وPC.
كرّر بسرعة: استخدم الأرشيفات الرقمية لإعادة طباعة التجاويف المعدّلة دون إعادة مسح المريض.
الخلاصة النهائية
تُحدث الطباعة ثلاثية الأبعاد تحولًا في طريقة تصنيع أخصائيي الأطراف الصناعية للتجاويف الاختبارية — إذ تستبدل الجبس الفوضوي والتشكيل بالتفريغ بـ سير عمل رقمي سريع ونظيف. ويعتمد اختيار المادة على الأولويات: PETG للشفافية والتكلفة، وPC/النايلون للقوة، و الراتنجات للوضوح البصري. ومع التجهيز الصحيح، يمكن للعيادات تقليص أوقات الإنجاز، وتحسين تجربة المريض، وزيادة الكفاءة الإجمالية في عملية التركيب.