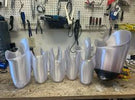
Embout de vérification pour impression 3D : processus, avantages et meilleurs matériaux
7 min temps de lecture
En prothèse, l’emboîture d’essai constitue l’une des étapes les plus importantes pour fournir au patient un dispositif confortable et fonctionnel. Traditionnellement, les emboîtures d’essai sont thermoformées sur des modèles en plâtre, un procédé fastidieux, salissant et difficile à reproduire. Avec l’essor de l’impression 3D, de nombreuses cliniques et plateformes de fabrication centralisées remplacent le plâtre et le thermoformage par la fabrication numérique d’emboîtures, offrant des délais plus courts, moins de déchets et une plus grande liberté de conception.
Pourquoi imprimer des emboîtures d’essai en 3D ?
1. Rapidité et efficacité
La fabrication traditionnelle d’une emboîture d’essai nécessite un moulage, un remplissage au plâtre, des modifications et un thermoformage.
Avec l’impression 3D, le processus se réduit à la numérisation, la modification numérique et l’impression.
Cela peut réduire les délais de livraison de plusieurs jours à quelques heures.
2. Ajustement précis
La numérisation et les modifications assistées par ordinateur permettent une reproduction anatomique très précise.
De petits ajustements peuvent être effectués dans le logiciel et l’emboîture réimprimée rapidement, sans avoir à refaire le moulage du patient.
3. Reproductibilité
Les fichiers numériques peuvent être conservés, dupliqués et réimprimés à tout moment.
Cela permet des essais itératifs sans avoir à recommencer tout le processus de zéro.
4. Maîtrise des coûts
Moins de dépendance au plâtre, aux feuilles thermoplastiques et au travail manuel.
Moins de gaspillage de matériaux qu’avec le thermoformage.
Matériaux requis pour les emboîtures d’essai
Un bon matériau pour emboîture d’essai doit offrir un bon équilibre entre :
Transparence → permet aux orthoprothésistes de visualiser l’ajustement du membre et de vérifier les points de pression.
Souplesse et résistance → suffisamment rigide pour conserver sa forme, mais pas au point d’être cassant et de se fissurer lors de l’ajustement.
Légèreté → confortable pour le patient lors des essais d’ajustement.
Sécurité et biocompatibilité → non toxique et sans danger pour la peau.
Facilité de post-traitement → bords lisses, polissables et facilement ajustables si une retouche est nécessaire.
Les meilleurs matériaux pour les emboîtures d’essai imprimées en 3D
1. PETG (polyéthylène téréphtalate modifié au glycol)
Pourquoi il convient : le PETG est résistant, léger et légèrement flexible, ce qui réduit le risque de fissuration.
Avantages : bonne transparence, prix abordable et large disponibilité sous forme de filament.
Utilisation : choix courant pour les emboîtures d’essai transfémorales et transtibiales lorsque la visibilité du contact avec le membre est importante.
2. Polycarbonate (PC) transparent
Pourquoi il convient : le PC offre une résistance mécanique et aux chocs supérieure à celle du PETG.
Avantages : transparent, durable et résistant à la chaleur, ce qui le rend fiable lors des enfilages et défilages répétés.
Utilisation : pour les emboîtures plus grandes ou lorsque les patients exercent davantage de contraintes sur la structure.
3. Nylon (PA) et PA-CF (nylon renforcé de fibres de carbone)
Pourquoi il convient : le nylon offre une excellente résistance à la rupture et une bonne flexibilité. Les mélanges avec des fibres de carbone augmentent la rigidité.
Avantages : moins transparent que le PETG/PC, mais très durable et résistant à la fissuration.
Utilisation : lorsque la résistance est plus importante que le besoin de transparence, par exemple pour les patients plus lourds ou les essais à forte activité.
4. TPU (polyuréthane thermoplastique)
Pourquoi il convient : le TPU est flexible et résilient, offrant un bon confort lors des essais d’ajustement.
Avantages : léger et absorbant les chocs.
Limites : non transparent, et une flexibilité excessive peut le rendre moins adapté à l’évaluation structurelle.
Utilisation : utile pour les doublures d’interface ou les zones de bord flexible des emboîtures.
5. Résines spécialisées de qualité médicale (pour imprimantes SLA/DLP)
Pourquoi elles conviennent : les résines SLA et DLP peuvent produire des emboîtures d’essai très transparentes avec des finitions de surface lisses.
Avantages : excellente précision des détails et grande transparence.
Limites : coûteuses, cassantes par rapport aux thermoplastiques FDM et nécessitent un post-polymérisation.
Utilisation : idéales pour les cliniques privilégiant l’évaluation visuelle des points de contact.
Quel matériau est le meilleur ?
Pour les emboîtures d’essai polyvalentes, le PETG offre le meilleur équilibre entre transparence, coût et facilité d’utilisation.
Pour les patients ayant des exigences plus élevées en matière d’activité ou de charge, le polycarbonate ou le nylon offrent une durabilité accrue.
Pour une transparence et une qualité de surface optimales, les résines SLA sont inégalées, bien qu’elles impliquent un coût plus élevé et un compromis sur la fragilité.
Certains processus avancés d’orthoprothèse combinent même plusieurs matériaux : l’emboîture est imprimée en PETG ou en PC, tandis que certaines zones sont renforcées ou adoucies avec du TPU.
Conseils pratiques pour imprimer des emboîtures d’essai
Utilisez des imprimantes grand format : la plupart des emboîtures d’essai nécessitent un volume d’impression d’au moins 400 à 600 mm de hauteur.
Optimisez l’épaisseur des parois : des parois de 3 à 5 mm suffisent généralement pour les emboîtures d’essai sans ajouter de poids inutile.
Orientez correctement l’impression : une impression verticale réduit les structures de support et améliore la netteté.
Post-traitez pour améliorer le confort : lissez et polissez les bords ; le polissage à la flamme ou le lissage aux vapeurs peut améliorer la transparence du PETG et du PC.
Itérez rapidement : utilisez les archives numériques pour réimprimer des emboîtures modifiées sans avoir à numériser à nouveau le patient.
Conclusion
L’impression 3D transforme la façon dont les orthoprothésistes fabriquent les emboîtures d’essai en remplaçant le plâtre salissant et le thermoformage par un processus numérique rapide et propre. Le choix du matériau dépend des priorités : le PETG pour la transparence et le coût, le PC/nylon pour la résistance, et les résines pour la clarté visuelle. Avec une configuration adaptée, les cliniques peuvent réduire les délais, améliorer l’expérience du patient et accroître l’efficacité globale du processus d’ajustement.
Dépistage du pied diabétique : un service en croissance pour les cliniques d’orthopédie-prothésiste et de santé du pied
Avec des dizaines de millions d'adultes vivant avec le diabète dans toute la région, un service structuré de dépistage des pieds aide les patients, développe...
L'intérêt économique du scan 3D dans les cliniques d'orthopédie-prothèse : gain de temps, capacité accrue et moins de refabrications
Le scan est plus rapide que le plâtre, mais le véritable retour sur investissement réside dans la capacité de production, les consommables et les refaisances....
Les résultats cliniques sont votre meilleure publicité : comment les cliniques d’orthopédie et de prothèses transforment leurs résultats en recommandations
Vos résultats sont votre meilleur argument de vente, à condition de pouvoir les montrer. Un guide pratique pour mesurer vos performances et les transformer en...